Artykuł sponsorowany
Jak park maszynowy i ręczne wykończenie wpływają na realizację nietypowych pudełek kartonowych
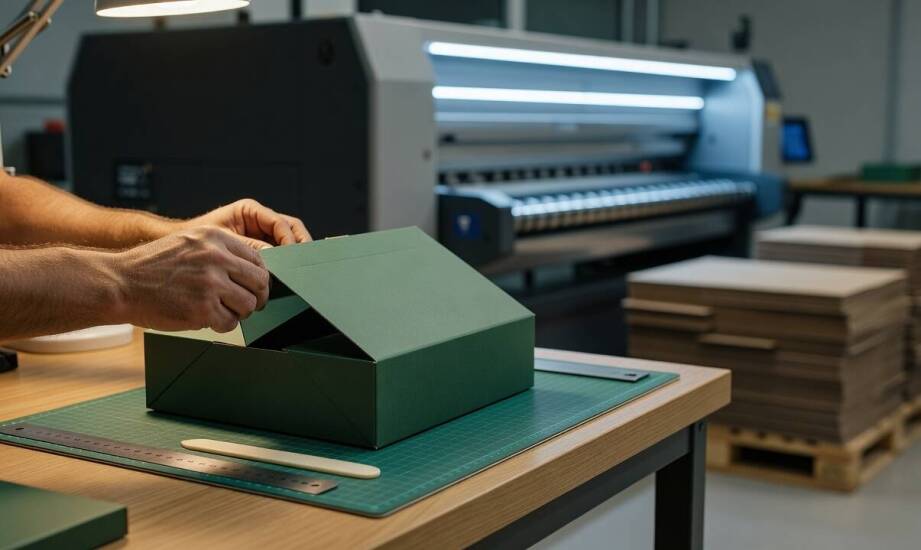
O ostatecznym sukcesie zamówienia na nietypowe pudełka kartonowe decyduje wczesne dopasowanie projektu graficznego i konstrukcyjnego do realnych możliwości parku maszynowego. Wybrany kształt oraz rodzaj zastosowanego materiału muszą dać się uformować na istniejących liniach technologicznych bez pogorszenia parametrów wytrzymałościowych. Zrozumienie tych technicznych ograniczeń już na etapie szkicowania pomysłu skutecznie minimalizuje ryzyko opóźnień produkcyjnych i odrzutów wadliwych partii. Właściwa ocena wykonalności chroni budżet inwestora przed nieprzewidzianymi kosztami modyfikacji narzędzi tnących w trakcie realizacji.
Przeczytaj również: Usuwanie plam i zabrudzeń z posadzek: skuteczne środki czystości do różnych rodzajów podłóg
Wpływ rodzaju tektury na cięcie, klejenie i wykończenie pudełek
Tektura falista występuje w wielu wariantach o zróżnicowanej grubości oraz liczbie warstw, co bezpośrednio determinuje przebieg operacji cięcia, precyzyjnego bigowania oraz ostatecznego klejenia. Uniwersalna fala B, mierząca około trzech milimetrów grubości, charakteryzuje się zwartą budową i dość gładką powierzchnią. Taki materiał doskonale przyjmuje farbę podczas druku, a jednocześnie pozwala na bardzo precyzyjne wycinanie skomplikowanych kształtów na automatycznych wykrawarkach. Grubsza fala C, osiągająca około czterech milimetrów, znacznie lepiej znosi nacisk statyczny z zewnątrz, chroniąc cięższe produkty. Przetwarzanie tego surowca wymusza jednak zastosowanie mocniejszych noży w wykrojnikach oraz głębszego bigowania, aby całkowicie wyeliminować ryzyko nieestetycznych pęknięć zewnętrznej warstwy papieru na zgięciach. Z kolei tektura pięciowarstwowa, przeznaczona do pakowania masywnych gabarytów, silnie komplikuje proces łączenia poszczególnych ścianek. Jej wielopoziomowa struktura o wiele wolniej wchłania aplikowane spoiwo, przez co wymaga zauważalnie dłuższego czasu prasowania w tunelu maszyny klejącej. Zbyt szybkie tempo przesuwu taśmy mogłoby doprowadzić do rozejścia się klap bocznych tuż po zrzuceniu stosu na paletę.
Przeczytaj również: Jak dbać o sztandary, aby zachowały swoją estetykę przez lata?
Standardowe opakowania klapowe, ujęte w międzynarodowej normie FEFCO 201 i powszechnie znane w branży jako pudełka RSC, opierają się na bardzo prostych wykrojach. Ich regularna geometria świetnie wpisuje się w specyfikę masowej produkcji na wysoko wydajnych, całkowicie zautomatyzowanych liniach. Zupełnie inaczej podczas obróbki zachowują się nietypowe konstrukcje fasonowe. Są one wycinane przy pomocy indywidualnie profilowanych wykrojników, co daje projektantom swobodę formowania wielopunktowych zamków i niesymetrycznych brył. Każdy tworzący takie pudełka kartonowe producent natrafia na sztywne ograniczenia wynikające z grubości materiału. Sztywny surowiec po prostu zablokuje mechaniczne złożenie drobnych wypustek wewnątrz maszyny, co natychmiast przeniesie cały nakład na powolne stanowiska do pracy ręcznej. Dobór odpowiedniej gramatury musi zatem umiejętnie równoważyć zakładaną funkcję ochronną z rzeczywistymi parametrami sprzętu na hali.
Przeczytaj również: Ceremonie świeckie w zakładzie pogrzebowym Bielany: jak je zorganizować?
Przygotowalnia plików i ręczne prototypowanie skomplikowanych form
Zanim pierwsze arkusze tektury trafią pod stalowy nóż, przygotowalnia poligraficzna przejmuje całkowitą kontrolę nad cyfrowymi plikami produkcyjnymi. To na tym stanowisku specjaliści dokładnie weryfikują wytyczne projektu, sprawdzając:
- dokładne wymiary spadów i obszary bezpieczne dla prac introligatorskich,
- poprawne separacje barwne osadzone na właściwym profilu produkcyjnym,
- techniczne zalewki zapobiegające powstawaniu białych szczelin wokół liter. Bezbłędnie przetworzone materiały wędrują bezpośrednio do naświetlania i cięcia, gwarantując ciągłość pracy operatorów. Wykrycie poważnych niespójności zmusza technologów do korygowania założeń geometrycznych, co zawsze zaburza bieżący harmonogram fabryki. Odpowiednie systemy zarządzania układają codzienne zlecenia w sekwencje pozwalające maksymalnie ograniczyć czas potrzebny na mechaniczne przezbrojenie wielkoformatowych wykrawarek. Prawidłowa kalibracja plików startowych oraz przemyślane kolejkowanie zadań stanowią fundament terminowej obróbki kartonu.
Przy zamówieniach o wyjątkowo niestandardowej konstrukcji zautomatyzowany park maszynowy nie poradzi sobie z próbnym pasowaniem. Konstruktorzy decydują się w takich sytuacjach na ręczne wycięcie i poskładanie pojedynczych egzemplarzy z docelowej tektury, by przetestować ich zachowanie pod obciążeniem. Takie fizyczne prototypowanie natychmiast ujawnia, czy zaprojektowane zaczepy utrzymają ciężar towaru i czy materiał nie ulegnie zniszczeniu podczas ostrego zaginania. Ręczne wykończenie nakładu obejmuje również precyzyjny montaż wkładek amortyzujących lub klejenie okienek foliowych w nietypowych miejscach, których standardowe maszyny nie potrafią obsłużyć z odpowiednią siłą docisku. Bieżąca weryfikacja kluczowych wymiarów przez doświadczonego pracownika introligatorni eliminuje ryzyko dostarczenia klientowi partii niedających się bezpiecznie złożyć kartonów.
Ostateczny kształt, rzetelna estetyka i wysoka wytrzymałość przestrzennych opakowań pozostają wynikiem ścisłego kompromisu między oczekiwaniami wizualnymi a fizycznymi limitami surowca. Płynna produkcja bez przestojów wymaga zgrania nowoczesnego zaplecza technicznego, elastycznej organizacji zmian roboczych oraz kompletnych wytycznych projektowych. Realizująca zaawansowane projekty Edytor Studio Drukarnia łączy głęboką znajomość specyfiki wielowarstwowej tektury z planowaniem poszczególnych etapów obróbki na sprzęcie nowej generacji. Dopiero umiejętne uzupełnianie ultraszybkiego cięcia maszynowego weryfikacją manualną pozwala dostarczać nieszablonowe formy kartonowe bez ubytków jakościowych. Kontrola każdego technologicznego detalu na przestrzeni całej linii skutecznie chroni finalny wyrób podczas magazynowania i transportu logistycznego.
Kategorie artykułów
Polecane artykuły

Korzyści z wykorzystania profesjonalnego sprzętu do cięcia betonowych posadzek
Wykorzystanie profesjonalnego sprzętu do cięcia betonowych posadzek ma kluczowe znaczenie dla efektywności oraz jakości wykonywanych prac. Nowoczesne technologie umożliwiają wiercenie w betonie oraz cięcie z dużą precyzją, co przekłada się na lepsze rezultaty. Doświadczenie operatorów i ich umiejętn

Kiedy warto zmienić rozmiar materaca, gdy dziecko rośnie?
W miarę wzrostu dziecka zmieniają się jego potrzeby dotyczące snu i komfortu. Regularne ocenianie rozmiaru materaca dla dziecka jest kluczowe, aby zapewnić odpowiednie wsparcie dla rozwijającego się ciała. Różne etapy wzrostu wpływają na wybór materaca, a odpowiedni rozmiar może znacząco wpłynąć na